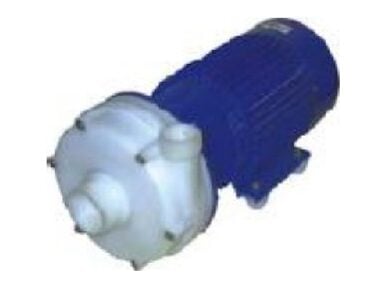
स्थानिक मेकॅनिकल सील निकामी झाल्यामुळे 30% हायड्रोक्लोरिक ऍसिडची 50 लिटर/तास गळती झाल्यास, त्यामुळे केवळ तुमच्या बेसप्लेटच्या फाउंडेशनचेच नुकसान होत नाही, तर एका कार्यरत स्टील पिक्लिंग लाइनमध्ये, या डाउनटाइममुळे प्रति शिफ्ट सरासरी ₹2.4 लाखांचे उत्पादन नुकसान होते, शिवाय प्रदूषण नियंत्रण मंडळाकडून सांडपाणी प्रक्रिया संबंधी कठोर दंडही भरावा लागतो.
मी विक्रम देसाई आहे, आणि चिंतन इंजिनिअर्समधील माझ्या २२ वर्षांच्या कार्यकाळात, मी वापी ते अंकलेश्वरपर्यंत, भारतातील सर्वात आव्हानात्मक औद्योगिक वसाहतींमधील शेकडो केमिकल ट्रान्सफर सिस्टीम्सचे निदान, कॅलिब्रेशन आणि बदली केली आहे. पॉलीप्रॉपिलीन (PP) पंप हे या वातावरणातील अत्यंत महत्त्वाचे घटक आहेत, जे कोरोसिव्ह स्क्रबरपासून ते इफ्लुएंट ट्रीटमेंट प्लांट (ETP) मधील गाळापर्यंत सर्व काही हाताळतात. तथापि, जेव्हा एखादा सेंट्रीफ्यूगल पीपी पंप निकामी होतो, तेव्हा मी अनेकदा पाहतो की प्लांट इंजिनिअर्स मूळ कारणाचे चुकीचे निदान करतात. ते मूळ समस्येवर (कॅव्हिटेशन, पाईपवरील ताण किंवा थर्मल एक्सपान्शन) उपचार करण्याऐवजी केवळ लक्षणांवर (उदा. सील फुटणे) उपचार करतात.
जर तुमच्या ऑपरेशनमध्ये HCL, सल्फ्यूरिक ऍसिड, कॉस्टिक अल्कली किंवा NH3 आणि Cl2 सारखे क्षरणकारी वायू हाताळले जात असतील, तर अंदाजे काम करणे शक्य नाही. खाली, मी तुम्हाला पॉलीप्रॉपिलीन पंपाच्या सर्वात सामान्य बिघाडाच्या कारणांवर उपाय करण्यासाठी आम्ही वापरत असलेल्या, प्रत्यक्ष वापरून तपासलेल्या निदान पद्धतींबद्दल माहिती देईन. या पद्धती केवळ प्रयत्न आणि चुकांवर अवलंबून न राहता, DIN 24256/ISO 5199 अभियांत्रिकी तत्त्वांवर आधारित आहेत.
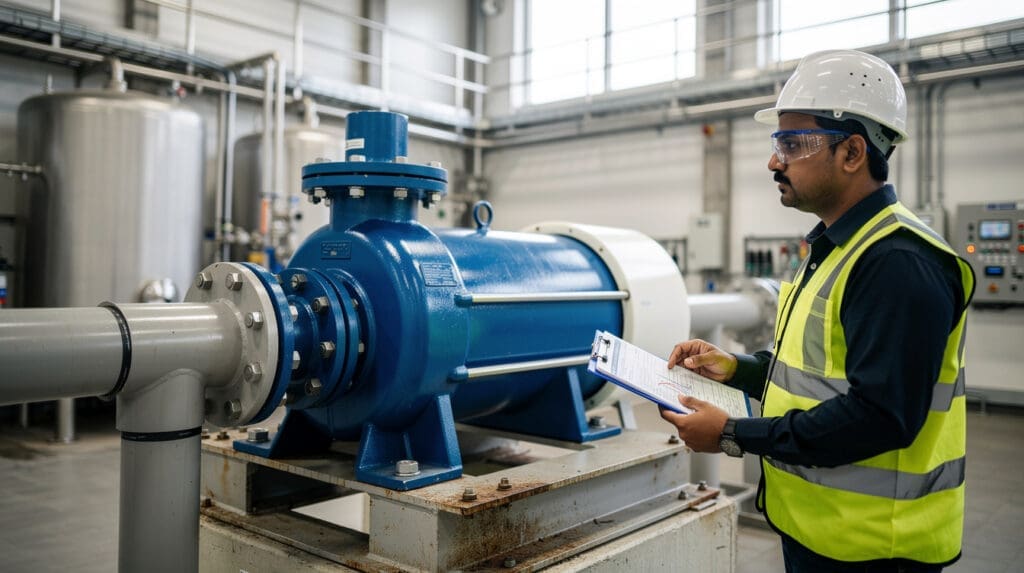
सेंट्रीफ्यूगल पीपी पंपाच्या सक्शन समस्या आणि प्राइमिंगमधील बिघाडांचे निदान करणे
प्लांट इंजिनिअर्सकडून मला सर्वात जास्त वेळा येणारा फोन अगदी असा असतो: "पंप चालू आहे, मोटरचा आवाज ठीक आहे, पण द्रवपदार्थ पुढे सरकत नाहीये."
सेंट्रीफ्यूगल पीपी पंपाच्या सक्शन समस्या जवळजवळ नेहमीच नेट पॉझिटिव्ह सक्शन हेड (NPSH) च्या कमतरतेमुळे किंवा हवा अडकल्यामुळे उद्भवतात. हे वरवर पाहता स्पष्ट वाटत असले तरी, तुम्हाला आश्चर्य वाटेल की याकडे किती वेळा दुर्लक्ष केले जाते: पॉझिटिव्ह डिस्प्लेसमेंट पंपांच्या विपरीत, सेंट्रीफ्यूगल इम्पेलर व्हॅक्यूम तयार करण्यासाठी हवा बाहेर काढू शकत नाही. जर पंप पूर्णपणे फ्लड झाला नसेल, तर तो प्राइमच होणार नाही.
रासायनिक बाष्प दाबाचे भौतिकशास्त्र
30% HCl, द्रावक मिश्रणे किंवा उच्च-तापमानाचे ETP उत्सर्जित पदार्थ यांसारखे अत्यंत बाष्पशील द्रव पंप करताना, द्रवाचा बाष्प दाब तुमच्या त्रुटीची मर्यादा ठरवतो. जर उपलब्ध निव्वळ सकारात्मक शोषण शीर्ष (NPSHa) पंपाच्या आवश्यक NPSH (NPSHr) पेक्षा कमी झाले, तर तो द्रव शोषण रेषेच्या आतच सभोवतालच्या तापमानाला उकळतो.
परिणामी, वाफेचे बुडबुडे तयार होतात आणि अर्ध-उघड्या इम्पेलरच्या उच्च-दाबाच्या बाजूला आदळल्यावर ते तीव्रतेने फुटतात. याला कॅव्हिटेशन म्हणतात. पीपी पंपमध्ये, ते धातूच्या पंपाप्रमाणे केवळ इम्पेलरवर खड्डे पाडत नाही, तर उच्च-वारंवारतेच्या कंपनांमुळे पॉलिमरच्या संरचनेची भौतिकरित्या हानी करते आणि सिरॅमिक शाफ्ट स्लीव्हजचे तुकडे करते.
85%€” The percentage of "priming failures" in ETP plants that are actually caused by undetected suction-side air leaks or chemical cavitation, rather than an actual mechanical failure.
सक्शन बिघाडांसाठी क्षेत्रीय निदान
मी माझ्या तंत्रज्ञांना नेहमी सांगतो की, कोणतीही वस्तू उघडण्यापूर्वी त्यांनी सर्वात आधी या तीन गोष्टी तपासाव्यात:
- सक्शन फ्लॅंज गॅस्केट तपासा: अतिउत्साही फिटरने गरजेपेक्षा जास्त टॉर्क लावल्यास पॉलीप्रॉपिलीन फ्लँजेसमध्ये कोल्ड फ्लो (क्रीप) होण्याची शक्यता असते. सक्शन फ्लँजवरील अगदी सूक्ष्म फटसुद्धा द्रवाचा एक थेंबही बाहेर न सांडता लाइनमध्ये हवा खेचून घेते.
- सम्पमध्ये भोवरा तयार होणे: तुमच्या ETP टाकीची पातळी खूप कमी झाल्यास, पंप पृष्ठभागावरून एक भोवरा खेचतो, ज्यामुळे मोठ्या प्रमाणात हवा आत ओढली जाते. सक्शन पाईपचा घंटाकृती भाग (बेल) पाण्यात पुरेसा बुडलेला असल्याची खात्री करा—साधारणपणे सक्शन पाईपच्या व्यासाच्या किमान १.५ पट.
- फूट व्हॉल्व्ह निकामी होणे: टॉप-सक्शन कॉन्फिगरेशनमध्ये, फूट व्हॉल्व्हमधून गळती झाल्यास, पंप निष्क्रिय असताना प्राइम फ्लुइड परत संम्पमध्ये वाहून जाते.
जर फ्लडेड सक्शन व्यावहारिकदृष्ट्या शक्य असेल, तर मी धोकादायक रसायनांसाठी सक्शन लिफ्ट कॉन्फिगरेशनची शिफारस कधीही करत नाही. जर तुम्हाला लिफ्ट काढणे अत्यावश्यकच असेल, तर पंपाच्या सक्शन फ्लॅंजच्या अगदी आधी एक पारदर्शक, प्रबलित केमिकल-ग्रेड साईट ग्लास बसवा. जर तुम्हाला बुडबुडे दिसले, तर तुमच्याकडे हवेची गळती किंवा बाष्प दाबाची समस्या आहे—पंपाचे विघटन करणे थांबवा.
पॉलीप्रॉपिलीन हा एक उल्लेखनीय पदार्थ आहे, जो विविध प्रकारच्या तीव्र रसायनांना उत्कृष्ट प्रतिकार करतो. पण हे विसरता कामा नये की, तो एक थर्मोप्लास्टिक आहे. त्याच्या यांत्रिक मर्यादा तापमानाने बांधलेल्या असतात.
जरी सामान्य पीपी (PP) ८०°C पर्यंतचे तापमान सहजपणे सहन करते, तरीही ग्राहकांना ही कार्यक्षमता १२०°C पर्यंत वाढवण्यासाठी अनेकदा जीआरपी (ग्लास रीइन्फोर्स्ड प्लास्टिक), यूएचएमडब्ल्यूपीई (UHMWPE) किंवा पीव्हीडीएफ (PVDF) केसिंग्ज निर्दिष्ट करावी लागतात. या सुधारणा करूनही, जर तुमच्या ऑपरेटर्सनी नियमांचे उल्लंघन केले, तर औष्णिक विरूपणाचा (thermal deformation) मोठा धोका कायम राहतो.
डेड-हेडिंग आणि द्रव घर्षण उष्णता
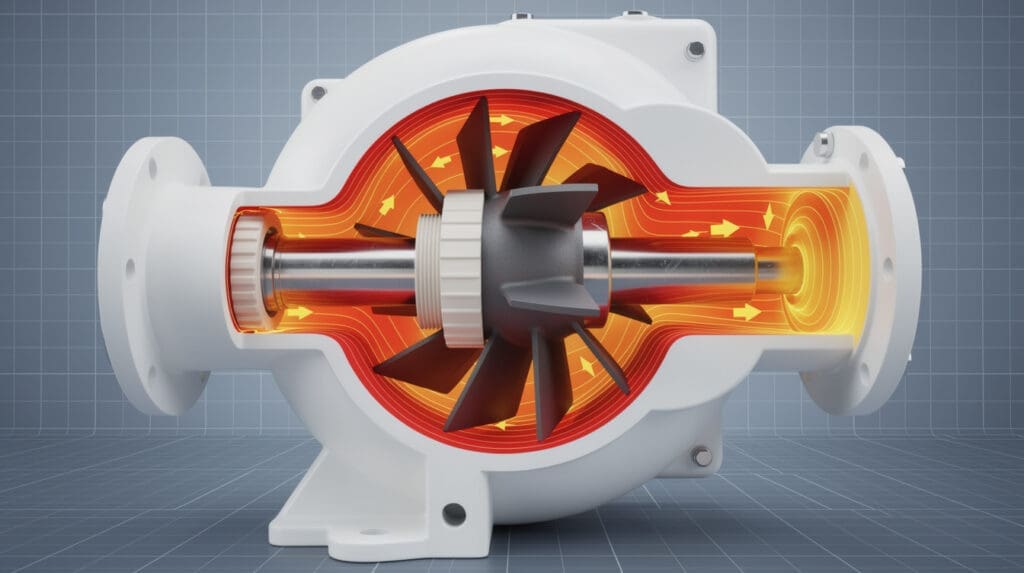
जर डिस्चार्ज व्हॉल्व्ह चुकून बंद राहिला (डेड-हेडिंग) किंवा डाउनस्ट्रीम फिल्टर प्रेस पूर्णपणे ब्लॉक झाला, तर पंप तसाच थांबून अडकलेल्या द्रवाला गतिज ऊर्जा देत राहतो.
धातूच्या पंपात, आवरण उष्णता शोषकाचे काम करते. पीपी पंपात, पॉलिमर उष्णतारोधकाचे काम करते. व्होल्यूटच्या आतील द्रवाचे तापमान प्रचंड वाढेल. पाण्याच्या विशिष्ट उष्णता क्षमतेनुसार, ५-लिटरच्या पंप केसिंगमध्ये डेड-हेडिंग करणारी ५ एचपी मोटर द्रवाचे तापमान प्रति मिनिट १५°C ने वाढवू शकते. १० मिनिटांच्या आत, द्रव उकळतो, पीपी केसिंग मऊ होते, आणि हळूहळू गतिशीलपणे संतुलित होणारा इम्पेलर भौतिकरित्या प्रसरण पावतो व केसिंगवर घासतो, ज्यामुळे पंप फाटून जातो.
सेंट्रीफ्यूगल पीपी पंप बंद डिस्चार्ज व्हॉल्व्हच्या विरुद्ध ६० सेकंदांपेक्षा जास्त वेळ कधीही चालवू नका. महत्त्वपूर्ण केमिकल लूपमध्ये नेहमी किमान प्रवाह बायपास लाइन किंवा स्वयंचलित थर्मल शट-ऑफ स्विच स्थापित करा.
औष्णिक विस्ताराचे व्यवस्थापन
पॉलीप्रॉपिलीनचा औष्णिक प्रसरण गुणांक कास्ट आयर्नच्या तुलनेत अंदाजे दहापट जास्त असतो. गरम रसायने (जसे की ९०°C तापमानाचे पिक्लिंग ॲसिड) पंप करताना, पंपाचे आवरण लक्षणीयरीत्या प्रसरण पावते. जर पाइपिंगला एक्सपान्शन जॉइंट्सशिवाय घट्ट बोल्टने जोडले असेल, तर पाइपच्या औष्णिक प्रसरणामुळे पंपाच्या प्लॅस्टिक फ्लँजेसवर प्रचंड ताण येतो. यामुळे अपरिहार्यपणे अलाइनमेंट बिघडते, बेअरिंग ब्रॅकेट निकामी होते किंवा आवरणाला गंभीर तडा जातो.
मेकॅनिकल सील गळती आणि शाफ्ट स्लीव्हची झीज
कोणत्याही केमिकल पंपमधील सर्वात नाजूक घटक म्हणजे सील. सुरुवातीचे लक्षण काहीही असले तरी, पीपी पंपाच्या समस्येचे निराकरण करताना बहुतेक वेळा समस्या स्टफिंग बॉक्स किंवा मेकॅनिकल सील चेंबरमध्येच आढळते.
वापराच्या स्वरूपानुसार, आम्ही आमच्या पंपांमध्ये बाहेरून बसवलेले मेकॅनिकल सील्स, अंतर्गत सील्स किंवा पारंपरिक ग्लँड पॅकिंग बसवतो. खरे सांगायचे तर, ही निवड योग्य करणे हेच तुमच्या देखभालीमधील सरासरी वेळेचे (MTBM) यश-अपयश ठरवते.
रासायनिक सीलच्या अपयशाची रचना
एचसीएल किंवा सल्फ्यूरिक ऍसिडसारखे अत्यंत क्षरणकारी द्रव हाताळण्यासाठी, आम्ही सामान्यतः सिलिकॉन कार्बाइड (SiC) फेस असलेले पीटीएफई बेलो मेकॅनिकल सील वापरतो. मग, तरीही ते निकामी का होतात?
- ड्राय रनिंग: SiC पृष्ठभाग अत्यंत कठीण आणि रासायनिक दृष्ट्या निष्क्रिय असतात, परंतु ते खूप ठिसूळ असतात आणि स्नेहन व शीतलीकरणासाठी पूर्णपणे पंपाने आत ढकललेल्या द्रवावर अवलंबून असतात. केवळ ३० सेकंदांच्या कोरड्या वापरामुळेही सीलचे पृष्ठभाग फोडण्याइतका तीव्र औष्णिक धक्का बसतो.
- अपघर्षक निलंबने: ईटीपी ॲप्लिकेशन्स किंवा स्लरी ट्रान्सफरमध्ये, तरंगणारे घन पदार्थ सीलच्या पृष्ठभागांमध्ये अडकतात. यामुळे पॉलिश केलेल्या पृष्ठभागांवर खाचा पडतात आणि तीव्र रसायनांना केसिंगमधून बाहेर पडण्यासाठी थेट मार्ग मिळतो.
- शाफ्टचे विचलन: पंप त्याच्या सर्वोत्तम कार्यक्षमता बिंदूपासून (BEP) खूप दूर चालवल्याने सेमी-ओपन इम्पेलरवर तीव्र रेडियल भार येतो. या भारामुळे SS/EN9 शाफ्ट वाकतो. जरी एक मजबूत डबल बॉल बेअरिंग CI GRFG-26 ब्रॅकेट (जसे आम्ही वापरतो) हे कमी करते, तरीही तुम्ही भौतिकशास्त्राच्या नियमांना फसवू शकत नाही. दीर्घकाळ वाकल्यामुळे मेकॅनिकल सीलचे पृष्ठभाग उघडे पडतात, ज्यामुळे सतत गळती सुरू होते.
मेकॅनिकल सील वारंवार निकामी होण्याच्या समस्येशी झुंजत आहात का?
योग्यरित्या निर्दिष्ट केलेल्या PTFE बेलो सीलला Alloy-20 किंवा Hastelloy-C शाफ्ट स्लीव्हसह अपग्रेड केल्याने तुमच्या पंपाचे आयुष्य 400% ने वाढू शकते.
शाफ्ट स्लीव्हचे महत्त्व
शाफ्टला (सहसा SS 316 किंवा EN9) रसायनापासून संरक्षित करणे आवश्यक आहे. द्रवाच्या सुसंगततेनुसार आम्ही GRP, सिरेमिक, अलॉय-20 किंवा हॅस्टेलॉय B/C पासून बनवलेल्या स्लीव्हज वापरतो.
अत्यंत दाहक पदार्थांच्या वापरामध्ये पैसे वाचवण्यासाठी स्वस्त सिरेमिक स्लीव्ह वापरून अनेक कारखाने कसे वाया घालवतात, हे मी पाहिले आहे. कालांतराने, हा दाहक पदार्थ सिरेमिकवर ओरखडे पाडतो, त्याचा गुळगुळीत पृष्ठभाग नष्ट करतो, आणि परिणामी मेकॅनिकल सीलच्या ओ-रिंग्ज खराब होतात. स्लीव्हची धातूशास्त्र रचना नेहमी विशिष्ट रासायनिक सांद्रता आणि तापमानाशी जुळणारी असावी. याला कोणताही अपवाद नाही.
पॉलीप्रॉपिलीन पंप निकामी होण्याची कारणे: एक निदान मॅट्रिक्स
तुमच्या देखभालीच्या प्रतिसादात मानकीकरण आणण्यासाठी, मी शिफारस करतो की तुम्ही ही डायग्नोस्टिक मॅट्रिक्स प्रिंट करून तुमच्या ETP किंवा पिक्लिंग लाइन कंट्रोल पॅनेलच्या अगदी शेजारी लावा.
| लक्षण | प्राथमिक मूळ कारण | दुय्यम मूळ कारण | शिफारस केलेली कृती |
| :— | :— | :— | :— |
| पंप चालू आहे पण प्रवाह होत नाही. | वाफेचा अडथळा / सक्शन लाइनमध्ये हवेचा शिरकाव | इम्पेलर पूर्णपणे चोक झाले आहे | सक्शनमध्ये पाणी शिरल्याची खात्री करा, फ्लॅंज गॅस्केट तपासा, केसिंगमधून हवा काढून टाका. |
| प्रवाह दर निर्धारित दरापेक्षा कमी आहे | पंप उलट दिशेने फिरणे (चुकीचे फेजिंग) | झिजलेले इम्पेलर क्लिअरन्स | मोटरच्या फिरण्याची दिशा तपासा. अर्धवट उघड्या इम्पेलरमधील अंतर तपासा. |
| सतत यांत्रिक सील गळती | कोरडे चालवल्यामुळे सीलच्या पृष्ठभागांचे नुकसान झाले. | ऑफ-बीईपी ऑपरेशनमुळे शाफ्टचे विचलन | सील बदला, ड्राय-रन प्रोटेक्शन रिले बसवा. सिस्टम हेड कर्व्ह तपासा. |
| अत्यधिक कंपन / आवाज | कॅव्हिटेशन (NPSHa < NPSHr) | बेअरिंग निकामी होणे किंवा अयोग्य संरेखन | आवश्यक NPSH कमी करण्यासाठी डिस्चार्ज व्हॉल्व्ह किंचित थ्रॉटल करा. अलाइनमेंट तपासा. |
| उच्च अँपिअर खेचणारी मोटर | द्रवाची विशिष्ट घनता डिझाइन केलेल्या प्रमाणापेक्षा जास्त आहे | इम्पेलर केसिंगवर घासणे | द्रवाचे विशिष्ट गुरुत्व तपासा. पीपी आवरणामध्ये औष्णिक विरूपण झाले आहे का ते तपासा. |
भारतीय औद्योगिक संदर्भात रासायनिक पंपांची देखभाल
जर तुम्ही भारतीय प्लांटमध्ये थोडा वेळ घालवला असेल, तर तुम्हाला माहित असेल की आम्हाला अशा कार्यान्वयन आव्हानांना सामोरे जावे लागते, ज्यांचा उल्लेख सर्वसाधारण युरोपियन किंवा अमेरिकन देखभाल नियमावलीमध्ये केलेला नसतो. चिंतन इंजिनिअर्समध्ये, आम्ही आमचे पंप या विशिष्ट परिस्थितींना तोंड देण्यासाठीच डिझाइन करतो.
ग्रिडचे वास्तव: व्होल्टेजमधील चढउतार
वापी, दहेज किंवा अंकलेश्वरसारख्या औद्योगिक वसाहतींमध्ये, स्वच्छ ४१५V, ५०Hz वीजपुरवठा कायम राखणे ही रोजची डोकेदुखी आहे. व्होल्टेजमधील तीव्र घसरणीमुळे इंडक्शन मोटर्सना केवळ टॉर्क टिकवून ठेवण्यासाठी जास्त करंट खेचावा लागतो, ज्यामुळे मोटर वेगाने जास्त गरम होते. ही उष्णता थेट शाफ्टमधून बेअरिंग हाऊसिंगमध्ये जाते, ज्यामुळे बेअरिंग ग्रीस पातळ होते आणि झीज वेगाने होते.
वारंवारतेतील चढउतार पंपाच्या गतीमध्ये बदल घडवतात. वारंवारतेत ५१ TP3T ची घट (४७.५ Hz पर्यंत) झाल्यास पंपाचा हेड जवळपास १०१ TP3T ने कमी होतो. प्लांट ऑपरेटर अनेकदा पंप निकामी होत आहे असे समजून तो काढून टाकतात, पण त्यांना याची अजिबात कल्पना नसते की खरी समस्या पॉवर ग्रिडची असते.
पावसाळ्यातील आर्द्रता आणि वातावरणातील धूळ
भारतीय मान्सूनमुळे प्रचंड आर्द्रता निर्माण होते, तर गुजरात आणि महाराष्ट्रातील कोरड्या ऋतूंमुळे अत्यंत खरखरीत धूळ येते. जर बेअरिंग ब्रॅकेटचे ब्रीदर व्हेंट्स योग्यरित्या झाकलेले नसतील, तर ओलावा आणि धूळ CI GRFG-26 बेअरिंग हाऊसिंगमध्ये शिरतात. ओलाव्यामुळे वंगण तेलाचा दर्जा खालावतो, ज्यामुळे डबल बॉल बेअरिंग वेळेपूर्वीच निकामी होते. जाम झालेले बेअरिंग तात्काळ पंप शाफ्ट तोडू शकते किंवा मेकॅनिकल सील पूर्णपणे खराब करू शकते.
बदलणे की दुरुस्ती करणे याचे मूल्यांकन करताना, अभियंते अनेकदा केवळ पंपाच्या भांडवली खर्चावरच लक्ष केंद्रित करतात. पण जसे मी आमच्या... इंधन प्रवाह मीटर TCO: ५-वर्षांचा अचूकता आणि देखभालीचा खर्च बिघाड झाल्यास, तुम्हाला एमटीबीएफ (दोन बिघाडांमधील सरासरी वेळ), डाउनटाइम आणि वाया गेलेला रासायनिक साठा यांचा वार्षिक खर्च विचारात घ्यावा लागेल. रासायनिक दृष्ट्या प्रतिरोधक, आयएसओ ५१९९ मानकांशी सुसंगत पीपी पंप त्याच्या किंचित जास्त असलेल्या सुरुवातीच्या अभियांत्रिकी खर्चाची भरपाई त्याच्या अविरत सेवेच्या पहिल्या वर्षातच करतो.
याच कारणामुळे मी DIN 24256 मानकांनुसार आवश्यक असलेल्या बॅक-पुल-आउट डिझाइनचा जोरदार पुरस्कार करतो. यामुळे तुमच्या देखभाल करणाऱ्या कर्मचाऱ्यांना सक्शन आणि डिस्चार्ज पाइपिंगला धक्का न लावता किंवा मोटर न हलवता फिरणारा भाग (इम्पेलर, शाफ्ट, सील आणि बेअरिंग्ज) काढता येतो. जे देखभालीचे काम पूर्वी ४ तास लागायचे, ते आता ४५ मिनिटांत बदलता येते.
दीर्घकालीन विश्वासार्हतेसाठी स्थापनेच्या सर्वोत्तम पद्धती
अत्यंत अचूकपणे डिझाइन केलेला चिंतन सेंट्रीफ्यूगल पीपी पंपसुद्धा, जर त्याची स्थापना सदोष असेल तर वेळेपूर्वीच निकामी होईल. गेल्या २२ वर्षांत, मी असंख्य तथाकथित "उत्पादन दोषां"चा माग काढला आहे आणि त्यामागे निष्काळजीपणे केलेल्या स्थापनेच्या पद्धती हेच कारण असल्याचे मला आढळले आहे.
बेसप्लेट आणि ग्राउटिंग
पंपाची विश्वसनीयता त्याच्या पायाइतकीच असते. पंप आणि मोटर एका मजबूत, मशीनने तयार केलेल्या बेसप्लेटवर बसवलेले असावेत, जे काँक्रीटच्या पायामध्ये योग्यरित्या ग्राउट केलेले असेल. कार्यान्वयनादरम्यान होणारी कंपने शोषून घेण्यासाठी, पायाचे वस्तुमान पंप आणि मोटरच्या एकत्रित वस्तुमानाच्या किमान तीन पट असावे.
जर तुमच्या ऑपरेशनमध्ये मोबाइल केमिकल ट्रान्सफर स्किड्सचा समावेश असेल—आमच्यामध्ये तपशीलवार वर्णन केलेल्या मीटरिंग सेटअप्सप्रमाणे मोबाईल इंधन वितरक तपशील आणि मेट्रोलॉजी मार्गदर्शकवाहतुकीच्या धक्क्यामुळे प्लास्टिक व्होल्यूट केसिंगला तडे जाऊ नयेत म्हणून, तुमचे पीपी पंप योग्य इलास्टोमेरिक व्हायब्रेशन आयसोलेटरसह बसवलेले असल्याची खात्री करा.
पाइपिंग स्ट्रेन टाळणे
पॉलीप्रॉपिलीन आवरणे जड औद्योगिक पाइपिंगचे वजन अजिबात सहन करू शकत नाहीत. सर्व सक्शन आणि डिस्चार्ज पाइपिंगला स्वतंत्रपणे आधार देणे आवश्यक आहे.
पाईपवरील ताणासाठी देसाई चाचणी: फ्लँजेस एकत्र बोल्टने जोडण्यापूर्वी, पाईप फ्लँजला पंप फ्लँजसोबत संरेखित करा. ते सर्व अक्षांवर १ मिमी पेक्षा जास्त अंतर न ठेवता अचूकपणे संरेखित झाले पाहिजेत. जर तुमच्या फिटरला पाईप फ्लँजला पंप फ्लँजशी जोडण्यासाठी क्रोबार किंवा चेन ब्लॉकचा वापर करावा लागत असेल, तर तुम्ही त्यावर प्रचंड ताण निर्माण करत आहात. ज्या क्षणी तुम्ही ते बोल्ट घट्ट करता, तो ताण थेट पंप केसिंगमध्ये हस्तांतरित होतो. जेव्हा पंप सुरू होतो, तेव्हा पाईपवरील ताण, द्रवाचा दाब आणि औष्णिक प्रसरण यांच्या एकत्रित ताणामुळे अखेरीस तो प्लास्टिकचा फ्लँज केसिंगपासून पूर्णपणे तुटून जाईल.
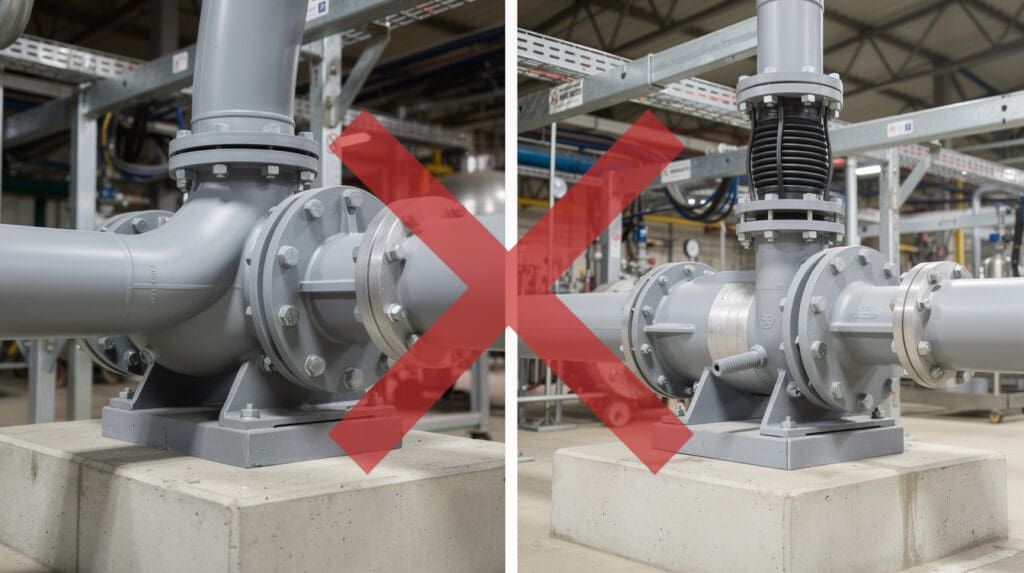
सक्शन पाइपिंग भूमिती
इम्पेलरच्या डोळ्यात एकसमान प्रवाह सुनिश्चित करण्यासाठी आणि प्रक्षोभ (ज्यामुळे कंपन आणि कॅव्हिटेशन होते) टाळण्यासाठी, पंपाच्या सक्शन फ्लॅंजच्या अगदी आधी पाईपचा एक सरळ भाग असल्याची खात्री करा. हा सरळ भाग सक्शन पाईपच्या व्यासाच्या किमान ५ ते १० पट असावा. पंपाच्या सक्शन फ्लॅंजवर थेट ९०-डिग्रीचा एल्बो कधीही बसवू नका. ते अजिबात करू नका.
हॉरिझॉन्टल सक्शन लाइनवर कॉन्सेंट्रिक रिड्यूसरऐवजी नेहमी एक्सेन्ट्रिक रिड्यूसर (सपाट बाजू वर ठेवून) वापरा. कॉन्सेंट्रिक रिड्यूसर पाईपच्या वरच्या टोकाला हवेचा एक छुपा खिसा अडकवतात, जो कालांतराने सुटून इम्पेलरमध्ये प्रवेश करतो आणि त्यामुळे प्राइम अचानक खंडित होतो किंवा सील फेस पूर्णपणे कोसळतो.
रासायनिक हाताळणीसाठी अचूक अभियांत्रिकी
जेव्हा आम्ही आमचे सिंगल-स्टेज, हॉरिझॉन्टल पीपी पंप बनवतो, तेव्हा आम्ही स्वच्छ एचसीएलपासून ते चिकट रंगाच्या सांडपाण्यापर्यंत सर्व काही सहजपणे हाताळण्यासाठी, सुव्यवस्थित प्रोफाइल व्हॅन्स असलेल्या सेमी-ओपन इम्पेलर्सना डायनॅमिकली आणि हायड्रॉलिकली संतुलित करतो. पंप केसिंगला जास्तीत जास्त आकारमान स्थिरतेसाठी एक बाह्य धातूची रिंग बसवलेली असते, ज्यामुळे उच्च दाबाच्या परिस्थितीत फुगण्याचा परिणाम टाळला जातो.
तुम्ही इलेक्ट्रोप्लेटिंग प्लांटमध्ये रसायने फिरवत असाल, Cl2 आणि SO2 असलेल्या स्क्रबर लाइनचे व्यवस्थापन करत असाल किंवा उच्च-क्षमतेचा फिल्टर प्रेस फीड चालवत असाल, तुमच्या संपूर्ण कार्याची विश्वसनीयता तुमच्या ट्रान्सफर पंपांच्या संरचनात्मक मजबुतीवर अवलंबून असते.
पंप निकामी झाल्याच्या लक्षणांवर उपचार करणे थांबवा.
आपल्या प्लांटला, भारतातील अत्यंत खडतर रासायनिक वातावरणासाठी खास तयार केलेल्या ISO 5199 मानक सेंट्रीफ्यूगल PP पंपांनी सुसज्ज करा. आपल्या फ्लुइड डायनॅमिक्सनुसार तयार केलेल्या PP, GRP, UHMWPE किंवा PVDF रचनांमधून निवडा.
सतत विचारले जाणारे प्रश्न
चालू असताना सेंट्रीफ्यूगल पीपी पंपचा प्राइम का जातो?
ऑपरेशन दरम्यान प्राइम लॉस सामान्यतः गळक्या सक्शन फ्लॅंज गॅस्केटमधून हवा आत शिरल्याने, सप्लाय टँकमधील द्रवाची पातळी कमी झाल्यामुळे व्हॉर्टेक्सिंग (भोवरे तयार होणे) झाल्याने, किंवा द्रवाचे तापमान त्याच्या बाष्प दाबापेक्षा जास्त झाल्याने (कॅव्हिटेशन) होतो. सक्शन लाइन पूर्णपणे हवाबंद असल्याची आणि NPSHa हे पंपाच्या NPSHr पेक्षा जास्त असल्याची खात्री करा.
माझ्या पीपी पंपचा मेकॅनिकल सील फक्त एका महिन्यानंतरच का गळत आहे?
खरं सांगायचं तर, मेकॅनिकल सीलची वेळेआधी होणारी गळती क्वचितच उत्पादनातील दोष असतो. ती सहसा कोरड्या स्थितीत चालवल्यामुळे (अगदी काही सेकंदांसाठी जरी), द्रवातील अपघर्षक कणांमुळे सीलच्या पृष्ठभागांवर खाचा पडल्यामुळे, रासायनिक विसंगतीमुळे (जसे की तीव्र दाहक पदार्थांसोबत सामान्य सिरेमिक शाफ्ट स्लीव्ह वापरणे), किंवा बंद व्हॉल्व्हच्या विरुद्ध पंप चालवल्यामुळे शाफ्टमध्ये तीव्र वाकण झाल्यामुळे होते.
पॉलीप्रॉपिलीन पंप उच्च तापमानाचे द्रव हाताळू शकतात का?
सामान्य पॉलीप्रॉपिलीन (PP) साधारणपणे ८०°C पर्यंतच्या तापमानासाठी योग्य असते. तथापि, चिंतन इंजिनिअर्समध्ये, आम्ही ग्लास रीइन्फोर्स्ड प्लास्टिक (GRP) आणि पॉलिव्हिनिलिडेन फ्लोराइड (PVDF) पासून बनवलेली आवरणे देतो, जी कार्यान्वित तापमान श्रेणी १२०°C पर्यंत वाढवतात. वापरापूर्वी नेहमी आपले विशिष्ट गुरुत्व आणि तापमान रेटिंग तपासा.
केमिकल पंपाच्या केसिंगमधील औष्णिक विरूपण कसे टाळता येईल?
पंप कधीही डेड-हेडेड (बंद डिस्चार्ज व्हॉल्व्हच्या विरुद्ध) चालवू नका. द्रवाचे सतत अभिसरण सुनिश्चित करण्यासाठी किमान प्रवाह असलेल्या बायपास लाईन्सचा वापर करा, ज्यामुळे घर्षणातून निर्माण होणारी उष्णता सुरक्षितपणे बाहेर टाकली जाते. तसेच, तुमच्या पाईपिंगवर लवचिक एक्सपान्शन जॉइंट्सचा वापर करा, जेणेकरून पाईपमधील उष्णतेमुळे होणारी वाढ प्लास्टिक पंप फ्लँजेसवर यांत्रिक ताण निर्माण करण्यापूर्वीच शोषली जाईल.
पीपी पंपांमध्ये बाह्य आणि अंतर्गत मेकॅनिकल सीलमध्ये काय फरक आहे?
अंतर्गत मेकॅनिकल सील स्टफिंग बॉक्सच्या आत बसवलेले असते आणि पंपाने ढकलल्या जाणाऱ्या द्रवाने वेढलेले असते, ज्यामुळे शीतलीकरणास मदत होते, परंतु सील स्प्रिंग्ज थेट क्षरणकारी रसायनांच्या संपर्कात येतात. बाह्य मेकॅनिकल सील पंपाच्या केसिंगच्या बाहेर बसवलेले असते, जे धातूच्या घटकांना प्रक्षारक द्रवापासून वेगळे ठेवते. सल्फ्यूरिक ॲसिड आणि एचसीएल सारख्या तीव्र रसायनांसाठी बाह्य सील, विशेषतः पीटीएफई बेलो प्रकारचे, अत्यंत शिफारसीय आहेत.
कास्ट आयर्न पंपांच्या तुलनेत माझ्या पीपी पंपात कंपन जास्त का असते?
पॉलीप्रॉपिलीन हे कास्ट आयर्नपेक्षा हलके आणि कमी कडक असते, याचा अर्थ ते नैसर्गिकरित्या कमी कंपन शोषून घेते आणि कमी करते. पीपी पंपातील जास्त कंपन हे सहसा चुकीच्या पद्धतीने बसवलेल्या पाईपमुळे आलेला ताण, अंशतः चोक झालेले सेमी-ओपन इम्पेलर किंवा मोटर बेअरिंगची झीज दर्शवते. DIN 24256 मानकांनुसार पंप चांगल्या प्रकारे ग्राउट केलेल्या बेसप्लेटवर बसवलेला असल्याची खात्री करा.
*
विक्रम देसाई हे चिंतन इंजिनिअर्समध्ये वरिष्ठ प्रवाह मापन आणि द्रव गतिकी अभियंता असून, ते भारतीय औद्योगिक क्षेत्रांमध्ये रासायनिक हस्तांतरण प्रणाली, औद्योगिक प्रवाह मापन आणि मेट्रोलॉजी अनुपालनामध्ये विशेषज्ञ आहेत.